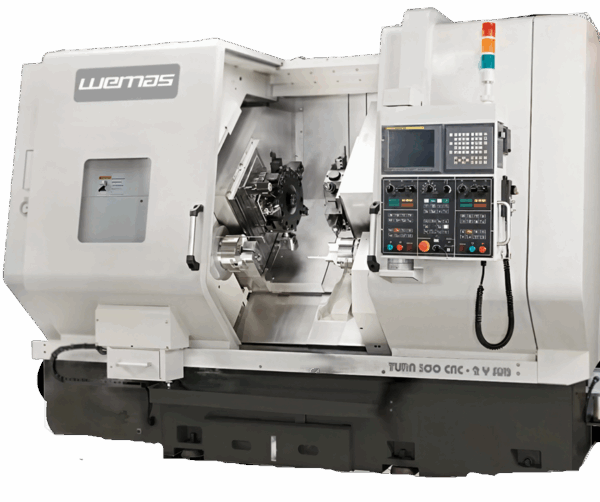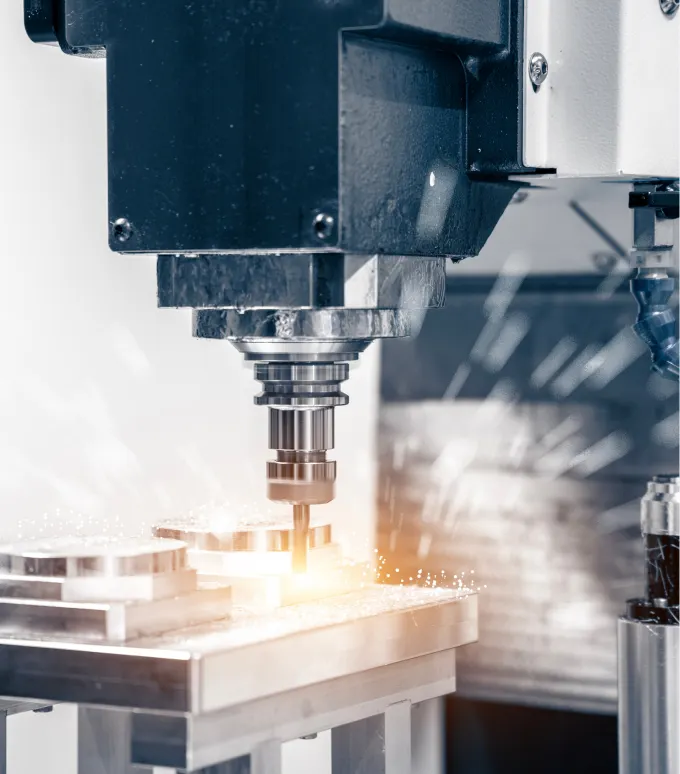


В компании «Смарт Машининг» вы можете заказать нарезание резьбы на токарном станке, она может быть наружной или внутренней. С помощью современного оборудования с ЧПУ на заготовки наносится резьба с требуемыми параметрами, заказы любой сложности выполняются с высокой точностью. Базовые расценки на токарную обработку заготовок отражены в прайс-листе: убедитесь, что мы предлагаем доступные цены на все виды операций. Точная стоимость будет рассчитываться индивидуально, учитывается объем заказанной партии и сложность изделий.
Технология нанесения резьбы
Для нарезания резьбы на токарном станке в штучном мелкосерийном производстве используются специальные инструменты: с внутренней стороны она нарезается с помощью метчиков, внешняя – с использованием плашек. Для подготовки крупных партий деталей применяются острые резцы, с помощью которых обрабатываются заготовки из черных и цветных металлов.
Процесс обработки заготовки на станках с ЧПУ контролируется программой: все операции выполняются с высокой точностью, роль человеческого фактора сведена к минимуму. В результате каждая деталь в партии будет точно соответствовать заданным параметрам.
Подготовка к проведению работ
Для получения требуемого результата важно точно провести подготовительный этап. Он предполагает следующие операции:
- Расчет требуемого диаметра. Для внешней резьбы будущую деталь обтачивают на 0,1-0,2 мм меньше номинального диаметра, так как металл будет выдавливаться во время резки. Для внутренней резьбы при расчете отверстия из номинального диаметра вычитается шаг будущей резьбы.
- Проточка технологической канавки. Она позволяет безопасно вывести резец после завершения обработки.
- Снятие фаски. На торцевой части заготовки обязательно снимают фаску под углом 45° на глубину шага резьбы.
Технология подготовки внешней резьбы
Подготовка наружной резьбы на токарном станке выполняется в несколько проходов:
- Установка. Резец устанавливают строго по центру станка. Для проверки угла профиля, например, 60° для метрической резьбы, применяют шаблон, который прижимается к заготовке.
- Настройка оборудования. По таблице рукоятками коробки подач выставляют нужный шаг резьбы. Включают маточную гайку суппорта.
- Черновые проходы. Резец подводят к детали, касаются поверхности, отводят в правую сторону за торец. Задают глубину резания и включают прямое вращение шпинделя.
- Отвод резца. В конце резьбы, в выводной канавке, быстро отводят резец поперечной подачей назад и включают обратный ход станка для возврата в исходную точку. Маточную гайку размыкать нельзя до окончания всей нарезанной резьбы, чтобы не сбить шаг.
- Чистовые проходы. Процесс обработки несколько раз повторяется с минимальной глубиной, не превышающей 0,1 мм для снятия заусенцев и получения гладкой поверхности.
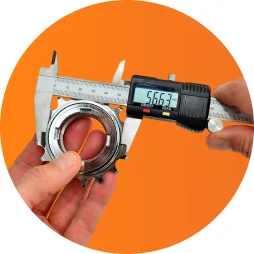
- Контроль. Точность параметров полученной резьбы проверяют резьбовым микрометром, калибром-кольцом или гайкой.
В результате заготовка получает наружную резьбу, точно соответствующую параметрам, указанным на чертежах. Высокое качество обработки позволяет в дальнейшем избежать любых проблем с соединением комплектующих при сборке.
Особенности подготовки внутренней резьбы
Процесс создания резьбы с внутренней стороны отверстия проходит по аналогичному принципу, однако у него есть несколько особенностей из-за ограниченной видимости в зоне резания:
- Инструмент. Для нарезания внутренней резьбы используется расточной резьбовой резец. Его стержень должен быть максимально жестким, чтобы избежать отжима инструмента и вибрации.
- Установка. Резец выставляется строго по центру. Если он будет размещен даже незначительно выше или ниже центра, исказится профиль угла резьбы в отверстии.
- Особенности врезания. Поперечная подача при нарезании изнутри идет «на себя» в направлении к оператору, а отвод резца в конце прохода — «от себя», то есть к центру детали, после чего включается реверс шпинделя для возврата резца из отверстия.
В результате на отверстие наносится внутренняя резьба, в которую впоследствии будут вкручиваться болты, шпильки и другие крепежные изделия. Точность обработки обеспечивает правильную центровку резьбы и ее строгое соответствие заданным параметрам.
Использование плашек и метчиков для нарезки резьбы
Для ускорения работы в штучном и мелкосерийном производстве используют слесарный инструмент, закрепленный в станке. Наружная резьба выполняется с помощью плашек:
- Деталь зажимают в патроне. Плашку устанавливают в плашкодержатель, который упирают в пиноль задней бабки или используют специальный патрон для плашек в задней бабке.
- Станок включают на самые малые обороты до 15-30 об/мин.
- Вращением маховика задней бабки плашку поджимают к торцу детали до тех пор, пока она не врежется на 1-2 витка. Дальше плашка затягивается самостоятельно.
- Инструмент обильно смазывают машинным маслом или иными смазочными материалами.
Для подготовки внутренней резьбы метчик закрепляют в специальном патроне в задней бабке. При малых оборотах шпинделя метчик подают маховиком задней бабки в подготовленное отверстие. После прохода на нужную длину станок останавливают и включают реверс, чтобы выкрутить метчик.
Какие детали с внутренней и наружной резьбой можно изготовить на токарном станке?
На токарном станке можно изготовить практически любую деталь вращения, имеющую винтовую поверхность. Комбинация наружной и внутренней резьбы позволяет создавать как крепежные элементы, так и сложные механизмы передачи движения или герметичные узлы. Можно перечислить несколько основных групп резьбовых деталей, получивших широкое применение в машиностроительной и других промышленных отраслях.
Изготовление различных видов крепежа
Нарезание резьбы на токарном станке дает возможность изготавливать стандартные и специальные разновидности крепежа, которые применяются во многих областях машиностроения. Наиболее распространенные виды резьбовых изделий:
- Шпильки, винты, болты. Это широко распространённые детали с наружной резьбой. С помощью современных станков можно изготовить шпильки повышенной точности, например, для фланцевых соединений трубопроводов высокого давления, и болты со специальными головками.
- Гайки. Это детали с внутренней резьбой, они могут иметь самую разнообразную конфигурацию. На станках изготавливаются круглые, шестигранные, корончатые, шлицевые, а также нажимные гайки с накаткой для ручного закручивания.
- Анкерные болты и футорки. Это переходники, имеющие крупную наружную резьбу для вкручивания в тело оборудования или бетон и меньшую внутреннюю, рассчитанную на стандартный крепеж. Возможно изготовление нестандартных деталей по индивидуально разработанным чертежам.
Изготовление деталей трубопроводов, гидравлических и пневматических систем
Нанесение резьбы на токарном станке применяется не только в производстве крепежа. Резьба также стала востребованной на различных элементах трубопроводных систем, пневматики и гидравлики. Такое соединение помогает обеспечить абсолютную герметичность.
Наиболее распространенные резьбовые элементы такого оборудования:
- Штуцеры и ниппели. Такие фиксирующие элементы имеют наружную резьбу с одного конца для ввертывания в корпус насоса или редуктора и специальный профиль или внутреннюю резьбу с другого для фиксации шланга.
- Муфты и сгоны. Они представляют собой короткие отрезки труб, предназначенные для соединения с другими элементами трубопровода. Муфты имеют внутреннюю резьбу с двух сторон, сгоны — наружную.
- Переходники и штуцеры-елочки. С помощью таких элементов можно перейти с одного диаметра трубы на другой или с метрической резьбы на дюймовую.
- Пробки и заглушки. Это детали с наружной резьбой для глушения масляных каналов в редукторах и двигателях. Резьба часто имеет коническую форму.
Благодаря резьбовому соединению с использованием уплотнителей или без них такие детали выдерживают высокое давление и поддерживают герметичность трубопроводных систем.
Использование резьбы в различных деталях машин и механизмов
Резьбовые соединения стали важным компонентом различных машин и механизмов. Ходовая резьба позволяет передавать большое усилие, она активно используется в различных приводах. Несколько разновидностей таких элементов:
- Ходовые винты. Такие элементы представляют собой длинные валы с точной наружной трапецеидальной резьбой. Они используются в приводах станков, домкратах, тисках для плавного перемещения элементов относительно друг друга.
- Маточные и ходовые гайки: Детали из бронзы или антифрикционного чугуна с внутренней трапецеидальной резьбой, работающие в паре с ходовыми винтами.
- Тяги и талрепы. Это регулировочные элементы, с помощью которых можно регулировать силу натяжения силу натяжения тросов, канатов, цепей и кабелей. Например, корпус талрепа имеет с двух сторон внутреннюю правую и левую резьбу, при его вращении вкручивающиеся винты стягивают конструкцию.
Резьбовой принцип соединения дает возможность точно рассчитывать ход перемещения деталей, удерживать их в правильном положении.
Другие возможности применения резьбы
Внутренняя и наружная резьба применяется и в других направлениях машиностроения. Ее используют для фиксации крышек подшипников, применяют для монтажа цилиндрических корпусов и защитных колпачков. Кроме того, резьба может использоваться в переходных втулках, цангах и других деталях.
Причины популярности резьбовых соединений
Резьбовое соединение дало возможность многократной сборки и разборки узла без повреждения соединяемых деталей и крепежа. Это существенно облегчает ремонт, обслуживание и модернизацию техники. Правильно рассчитанное соединение способно выдерживать огромные статические, динамические и циклические нагрузки. Это обеспечило резьбовому крепежу и другим деталям постоянный спрос в машиностроении и многих других отраслях производства.
Правильно выполненная резьба позволяет точно регулировать взаимное расположение деталей по высоте или зазору за счет осевого перемещения при вращении. С ее помощью можно создавать регулируемые усилия сжатия, что необходимо для жесткости конструкций или правильной работы подшипников.
Крепеж можно изготавливать практически из любых конструкционных материалов: углеродистых и нержавеющих сталей, латуни, титана, алюминия – в нашей компании можно заказать изготовление резьбовых изделий на токарных станках из любых материалов. Специалист поможет выбрать оптимально подходящее решение для конкретной задачи.
Как заказать нарезание резьбы в нашей компании?
В «Смарт Машининг» вы можете заказать подготовку внутренней и наружной резьбы с оптимально подходящими параметрами. Мы работаем с высокоточным оборудованием, благодаря которому детали сложной формы изготавливаются с точным соответствием чертежам. Обработка заготовок контролируется компьютерной программой, а оператор отслеживает выполнение операций. Доля ручного труда при использовании таких станков сводится к минимуму, и это обеспечивает высокое качество обработки.
Мы предлагаем токарную обработку заготовок с нарезанием резьбы на выгодных условиях:
- Оперативное выполнение заказов любого объема. Возможны мелкосерийное производство с оперативной подготовкой небольших партий и крупносерийный выпуск: оборудование позволяет в сжатые сроки подготовить большой объем продукции.
- Гарантированное качество. Полученные детали обязательно проходят проверку, одна должна подтвердить соответствие параметрам чертежей. В результате не возникнет никаких сложностей с резьбовыми соединениями при сборке комплектующих.
- Доставка подготовленных деталей по территории Москвы и Московской области. Вы можете заранее согласовать время и адрес доставки, детали прибудут вовремя.
- Доступная стоимость выполнения заказов. Цена нарезания резьбы на одной детали зависит от размеров заказанной партии, от сложности поставленной задачи, а также от некоторых других условий.
Итоговая стоимость выполнения заказа будет рассчитываться индивидуально после согласования всех деталей. Мы используем только собственное оборудование, поэтому предлагаем доступные расценки на все виды токарно-фрезерных работ. Можно обсудить все условия выполнения со специалистами: позвоните нам или оставьте контактный номер с помощью формы на сайте.