

Распространёнными операциями, выполняемыми на токарном станке, стали сверление и зенкерование отверстий. С их помощью можно подготовить отверстия заданной глубины и диаметра, что позволяет соединять заготовки с другими деталями, устанавливать валы, шпильки, втулки и не только. От точности расположения отверстий и ровности краев во многом зависит работоспособность механизма. Закажите высокоточную подготовку отверстий на токарном станке в компании «Смарт Машининг»: мы используем для работы с деталями программируемые станции и гарантируем отличный результат.
Назначение этих видов работы с заготовками
Сверление и зенкерование — это последовательные методы обработки металла: сверление создает отверстие в детали, а зенкерование повышает его точность и качество. Сверление – это первичная грубая обработка для получения сквозного или глухого отверстия, она проводится с помощью вращающегося острого инструмента. Сверло подготавливает канал для будущей нарезки резьбы, для установки крепежа и выполнения других операций.
Зенкерование – это получистовая доводка стенок отверстия, которое уже было получено ранее путем сверления. Его основная задача – калибровка диаметра и исправление геометрических дефектов: в результате зенкерования устраняется кривизна оси, убирается овальность. Это позволяет подготовить отверстие к нарезанию резьбы или к другим операциям. Для зенкерования используется специальный многолезвийный инструмент – зенкер, обработка позволяет повысить точность геометрии получаемого отверстия, его стенки становятся более гладкими.
Как выполняется сверление?
Сверление на токарном станке выполняется за счет вращательного движения заготовки, зажатой в патроне шпинделя, и продольной подачи неподвижного сверла, которое зафиксировано в задней бабке. Пошаговый процесс сверления состоит из следующих шагов:
- Подготовительный этап. Заготовку надежно зажимают в трехкулачковом или четырехкулачковом патроне. Деталь устанавливается с минимальным выносом, чтобы избежать вибраций и перекоса. Фиксируется инструмент, заднюю бабку перемещают по направляющим станины ближе к детали и жестко фиксируют стопорным рычагом.
- Центрование будущего отверстия. Сверление начинается с использованием короткого и жесткого центровочного сверла. С его помощью подготавливается небольшое углубление в торцевой части детали – оно не позволит основному сверлу уйти в сторону.
- Процесс сверления. Запускается вращение станка, с помощью маховика задней бабки плавно выдвигают пиноль со сверлом вперед, внедряя его в металл, при этом движение инструмента контролируется вручную. С помощью шкалы на пиноли задней бабки токарь отслеживает погружение сверла в материал на требуемое расстояние.
В зону резания обязательно подают смазочно-охлаждающую жидкость: она замедляет износ сверла и вымывает металлическую стружку. При сверлении глубоких отверстий, глубина которых составляет больше 2-3 диаметров сверла, нужно иногда полностью выводить сверло назад без выключения станка. Это нужно для очистки канавок от стружки.
Во многих случаях требуется рассверливание. Если требуется получить отверстие большого диаметра, который составляет более 20-30 мм, сначала просверливают отверстие меньшего диаметра, например, 10 мм, а затем последовательно расширяют его более крупными сверлами. Это позволяет уменьшить нагрузку на станок и инструмент.
Как проводится зенкерование на токарном станке?
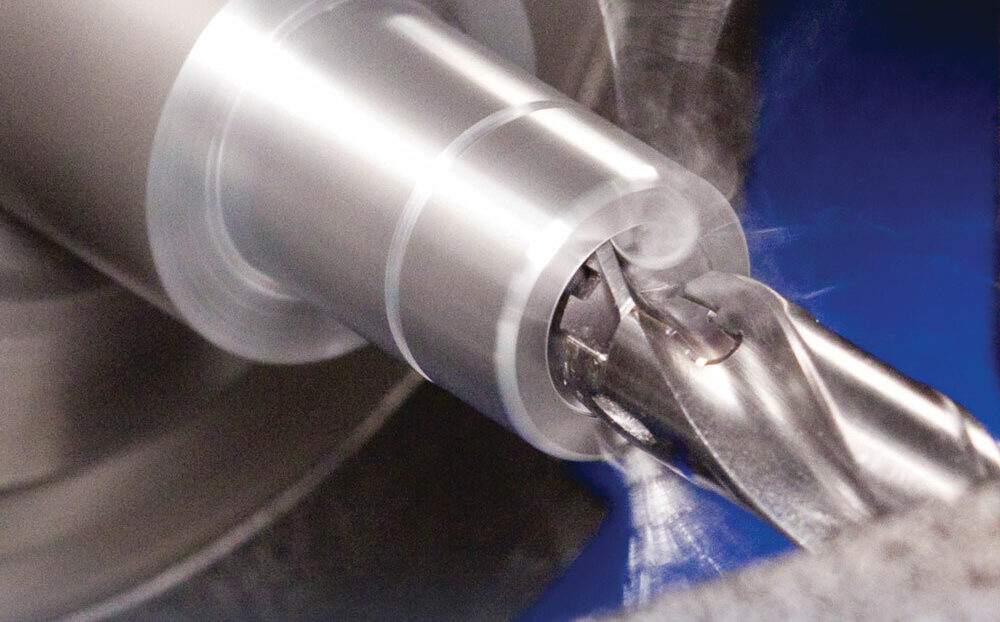
Зенкерование на токарном станке проводится по тому же принципу, что и сверление: деталь вращается в патроне шпинделя, а зенкер подается продольно из задней бабки. Однако зенкерование считается не черновой, а получистовой операцией, поэтому у него есть целый ряд важных особенностей. Диаметр предварительного отверстия должен быть меньше финального диаметра зенкера. На зенкерование оставляют строго определенный припуск под срез, обычно он составляет от 0,5 до 2 мм на сторону, в зависимости от диаметра.
Технологический процесс зенкерования предварительно подготовленного отверстия включает в себя следующие основные шаги:
- Установка инструмента. Зенкер, обычно имеющий конический хвостовик, устанавливают в пиноль задней бабки. Для обеспечения идеальной соосности часто используют качающиеся патроны.
- Настройка режима вращения инструмента. Обороты должны быть ниже, чем при сверлении, разница при настройке составляет 30-60%. Величина подачи маховика задней бабки, наоборот, выбирается в 2-3 раза больше, чем при сверлении.
- Процесс обработки. Запускается вращение детали, подается обильное количество смазочно-охлаждающей жидкости, и зенкер плавно вводится в отверстие. Из-за наличия 3-4 режущих кромок инструмент центрируется сам и не уводит ось отверстия.
В отличие от сверла, зенкер не имеет поперечной режущей кромки. Он врезается только боковыми кромками, поэтому работает без вибраций и не разбивает входное отверстие. Если при сверлении сверло немного ушло в сторону и отверстие получилось косым, зенкер за счет своей жесткости срежет металл неравномерно и полностью исправит направление оси. Во время зенкерования срезается более тонкая металлическая стружка, поэтому станок будет меньше нагреваться.
Особенности проведения сверления и зенкерования на программируемых станках
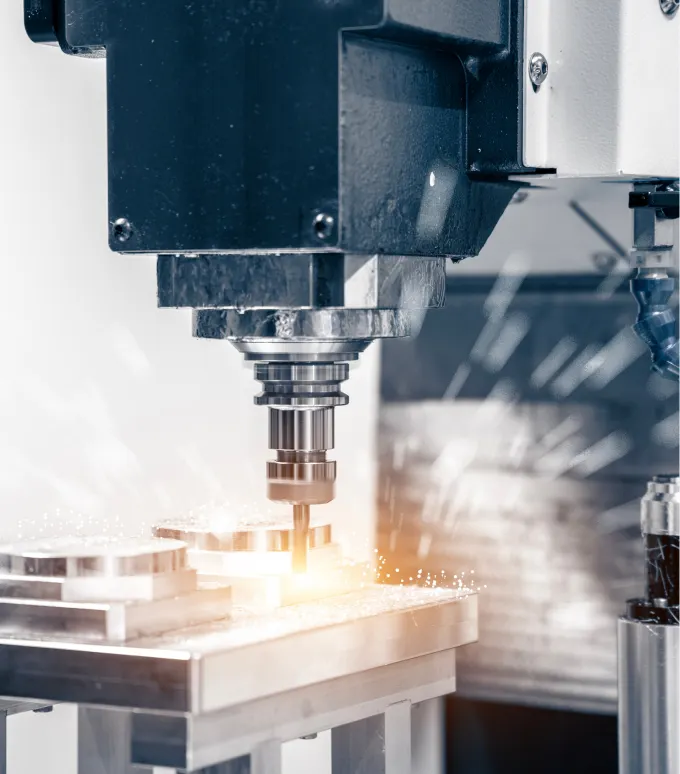
Главе отличия токарной обработки на станках с программным управлением — автоматизация всех движений и максимальная точность. Станок ЧПУ выводит инструмент в координаты центра отверстия с точностью до нескольких микронов, что минимизирует влияние человеческого фактора при проведении операции. Подача СОЖ может проводиться напрямую через каналы сверла: это эффективно удаляет стружку и снижает температуру зоны резания.
При обработке глубоких отверстий ЧПУ автоматически выполняет прерывистое движение, раскалывая стружку и выводя ее наружу – это предотвращает поломку инструмента и продлевает срок его эксплуатации. Скорость сверления может быть в 3-5 раз выше, чем при проведении ручной обработки заготовок, это дает возможность подготовить крупные партии деталей в минимальные сроки.
Зенкерование на станках с ЧПУ часто интегрировано в единую цепочку автоматической смены инструмента. Размеры припуска контролируются автоматически, кроме того, станок программирует замедление инструмента на выходе. Когда зенкер покидает сквозное отверстие, программа ЧПУ замедляет подачу, чтобы избежать образования заусенцев и сколов на обратной стороне детали.
Почему стоит заказать токарную обработку в компании «Смарт Машининг»?
В нашей компании можно заказать токарную обработку любых видов, в том числе сверление и зенкерование отверстий различного диаметра. Современное оборудование позволяет проводить все виды операций с высокой точностью, готовые изделия без проблем проходят контроль.
Наши преимущества:
- Собственное высокотехнологичное оборудование, с помощью которого проводятся даже самые сложные токарные операции.
- Доступные расценки на проведение токарной обработки заготовок. Предварительные цены указаны в прайс-листе, точная стоимость заказа всегда рассчитывается индивидуально в зависимости от количества деталей и других факторов.
- Выполнение нестандартных заказов. Возможности настройки станка позволяют изготавливать комплектующие с любыми размерами и сложной геометрической формой.
Чтобы заказать токарную обработку со сверлением и зенкерованием отверстий в компании «Смарт Машининг», позвоните нам или оставьте заявку онлайн. Можно предварительно обсудить со специалистом все детали выполнения заказа – предоставляются подробные консультации.